ورودی و خروجی های دیجیتال سروو INVT DA180
ورودی خروجی های دیجیتال سروو اینوت DA180
روشهای فرمان و کنترل سروو موتور INVT DA180
سروو موتور INVT DA180 از چند روش مختلف برای دریافت فرمان و کنترل حرکت پشتیبانی میکند و میتوان از آن در ساختارهای مختلف اتوماسیون صنعتی استفاده کرد. این سروو قابلیت کار در حالتهای POSITION CONTROL، SPEED CONTROL و TORQUE CONTROL را دارد.
کنترل موقعیت Position Control در DA180
در حالت Position Control، فرمان موقعیت از طریق ورودی پالس به سروو ارسال میشود. DA180 از سه روش متداول دریافت پالس پشتیبانی میکند که امکان اتصال آن به کنترلرها و PLCهای مختلف را فراهم میکند.
ضریب گیربکس الکترونیکی در Position Control
یکی از تنظیمات مهم در حالت کنترل موقعیت، ضریب گیربکس الکترونیکی است. در این مد، ضریب گیربکس الکترونیکی در محدوده 1-10000/1000 قابل تنظیم است. با تنظیم صحیح این نسبت میتوان رابطه بین تعداد پالسهای فرمان و مقدار حرکت محور سروو را متناسب با مکانیزم دستگاه تنظیم کرد.
کنترل سرعت و گشتاور
علاوه بر کنترل موقعیت، DA180 قابلیت استفاده در حالت Speed Control و Torque Control را نیز دارد. بنابراین بسته به نوع ماشین و نحوه کنترل فرآیند، میتوان ساختار فرمان مناسب را انتخاب کرد.
قابلیت اتصال به شبکههای صنعتی
در ساختارهای اتوماسیون صنعتی، امکان استفاده از شبکههای ارتباطی نیز اهمیت زیادی دارد. سروو موتور INVT DA180 قابلیت اتصال به شبکههای CANopen و EtherCAT را دارد و میتواند در سیستمهایی که کنترل سروو از طریق شبکه انجام میشود مورد استفاده قرار گیرد.
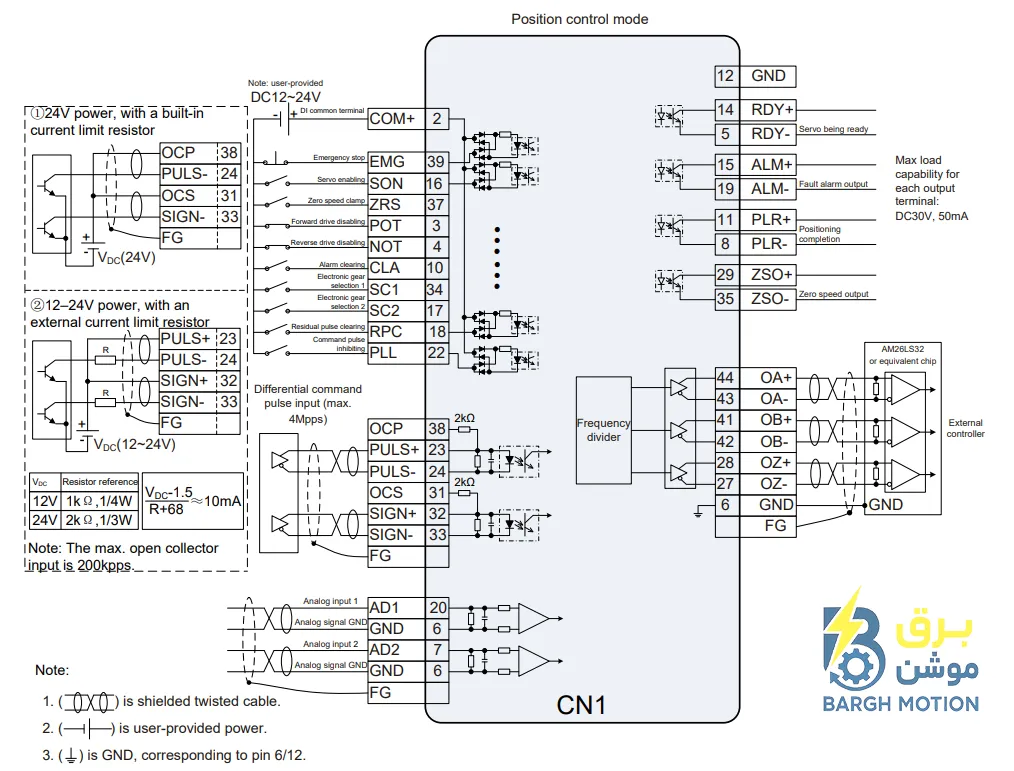
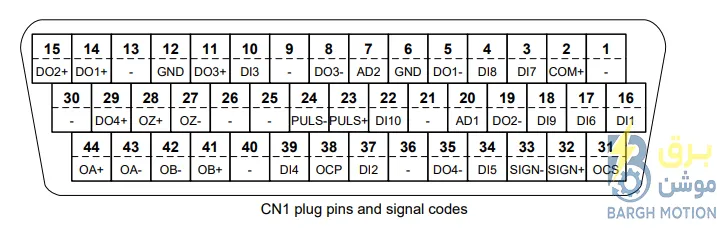
مهمترین ورودیهای سروو اینوت DA180
در سروو موتور INVT DA180 تعدادی از ترمینالها برای دریافت فرمانهای دیجیتال، پالس، سیگنال SIGN، فعالسازی سروو، ریست خطا و محدودکنندههای حرکتی مورد استفاده قرار میگیرند. پایه ۲ بهعنوان مشترک ورودیهای دیجیتال در نظر گرفته میشود.
مشترک ورودیهای دیجیتال
پایه ۲۴ → پالس منفی
پایه ۳۳ → SIGN منفی
انتخاب ضریب گیربکس
فیلتر پالسهای نویز
جلوگیری از راهاندازی پالس سروو
مهمترین خروجیهای سروو اینوت DA180
خروجیهای دیجیتال سروو DA180 برای دریافت وضعیتهای مختلف سروو توسط کنترلر یا PLC مورد استفاده قرار میگیرند. سیگنالهای زیر از مهمترین خروجیهای این سروو هستند.
سیگنال READY
سیگنال خطا ERROR
سیگنال کامل شدن پوزیشن
پارامترهای ورودی دیجیتال اینوت DA180
در گروه پارامتری ۳ سروو موتور DA180، پارامترهای P3-00 تا P3-09 برای تنظیم عملکرد ورودیهای دیجیتال استفاده میشوند. مقدار این پارامترها در محدوده 0 تا 136 قابل تنظیم است.
پارامترهای خروجی دیجیتال اینوت DA180
برای تنظیم خروجیهای دیجیتال سروو DA180، در گروه پارامتری ۳ از پارامترهای P3-10 تا P3-13 استفاده میشود. مقادیر قابل تنظیم این پارامترها در محدوده 0 تا 11F قرار دارد.
راهنمای خرید و خدمات سروو اینوت در برق موشن
برای انتخاب صحیح سروو موتور و سروو درایو متناسب با توان، نوع کاربرد و شرایط کاری، میتوانید از راهنمای تخصصی نمایندگی اینوت در سایت برق موشن استفاده کنید. در این بخش، اطلاعات مربوط به مشاوره، انتخاب مدل و خدمات تخصصی محصولات INVT ارائه شده است.
برق موشن با ارائه اطلاعات فنی، مشاوره انتخاب محصول، فروش و خدمات تعمیر تخصصی، مسیر بررسی و تهیه سروو اینوت را برای کاربردهای صنعتی، کنترل حرکت و سیستمهای اتوماسیون سادهتر میکند.
خرید و تعمیرات تجهیزات INVT
جهت خرید HMI اینوت، PLC اینوت، اینورتر INVT و سایر محصولات اتوماسیون صنعتی یا برای تعمیرات تجهیزات اینوت با برق موشن تماس بگیرید.
فروش محصولات INVT 09331234717 اجرای پروژههای اتوماسیون صنعتی 09381234717 تعمیرات تجهیزات INVT 09011234717آموزش گذاشتن رمز روی درایو اینوت GD270 درایو اینوت GD270 برای جلوگیری از تغییرات ناخواسته در پارامترها، دارای قابلیت حفاظت با رمز عبور است. با فعالکردن این قابلیت، کاربر بدون واردکردن رمز صحیح نمیتواند وارد محیط ویرایش Function Codeها شود. این ویژگی در پروژههایی که تنظیمات درایو پس از راهاندازی باید ثابت بماند، کاربرد زیادی […]
معرفی دستورات PLC TS600 اینوت آشنایی با دستورات Motion Control و کاربرد Function Block های حرکتی در PLC اینوت TS600 PLC TS600 اینوت یکی از سریهای پیشرفته PLC شرکت INVT است که علاوه بر اجرای برنامههای منطقی و کنترلی، قابلیتهای متنوعی برای کنترل حرکت، کنترل سروو و Motion Control در اختیار برنامهنویس قرار میدهد. در […]
آموزش مدباس پی ال سی فتک استفاده از مدباس پی ال سی فتک یکی از روشهای رایج برای برقراری ارتباط بین PLC و تجهیزات صنعتی مانند اینورتر، HMI، کنتور، سنسور، کنترلر و سایر تجهیزات دارای پروتکل Modbus است.مدباس یک پروتکل ارتباطی «Master/Slave» (ارباب/برده) یا در نسخههای جدیدتر «Client/Server» است. این پروتکل بسیار ساده، باز (Open […]
رجیسترهای مهم PLC FATEK و نواحی حافظه PLCهای FATEK از نواحی مختلف حافظه (Memory Areas) برای ذخیره وضعیت ورودیها، خروجیها، دادهها، تایمرها، شمارندهها و بیتهای کمکی استفاده میکنند. شناخت صحیح این نواحی حافظه یکی از مباحث مهم در برنامهنویسی PLC فتک است؛ زیرا هر ناحیه کاربرد مشخصی دارد و برای نوع خاصی از اطلاعات در […]
برنامه نویسی PLC اشنایدر برنامه نویسی PLC اشنایدر در شرکت برق موشن انجام میشود و PLC SCHNEIDER یکی از بخشهای مهم اتوماسیون صنعتی است و کنترلرهای Schneider Electric در پروژههای مختلف از ماشینآلات ساده تا خطوط تولید و فرآیندهای صنعتی بزرگ مورد استفاده قرار میگیرند. PLC های اشنایدر در طول سالهای فعالیت این شرکت در […]
کیپد ATV320 چیست؟ راهنمای کامل دکمهها، تنظیمات و قابلیتهای کیپد اشنایدر کیپد ATV320 یکی از مهمترین ابزارهای کار با درایو Altivar Machine ATV320 اشنایدر الکتریک است. این پنل به کاربر اجازه میدهد بدون نیاز به کامپیوتر، بسیاری از پارامترهای درایو را مشاهده و تنظیم کند. درایو ATV320 یکی از درایوهای پرکاربرد اشنایدر در ماشینآلات صنعتی، […]
اتوتیون درایو GD200A اینوت اتوتیون درایو GD200A اینوت یکی از مراحل مهم راهاندازی موتور با اینورتر Goodrive200A است. قابلیت Motor Parameter Autotuning به درایو اجازه میدهد با توجه به شرایط موتور، پارامترهای لازم برای مدلسازی و کنترل موتور را شناسایی کند. اجرای صحیح اتوتیون میتواند به بهبود کنترل سرعت، گشتاور و عملکرد موتور کمک کند. […]
پین اوت PLC فتک، کابل RS232 و انواع مبدل FATEK کابل PLC فتک و پین اوت RS232 PLCهای فتک برای برنامهنویسی، مانیتورینگ و ارتباط با کامپیوتر و تجهیزات صنعتی از رابطهای مختلفی مانند RS232، USB و RS485 استفاده میکنند. در سری FBs، بسته به مدل CPU، پورت 0 میتواند به صورت RS232 یا USB در […]
شکستن قفل پی ال سی فتک رفع قفل PLC فتک | بازیابی دسترسی به برنامه PLC FATEK PLC فتک یکی از کنترلرهای مورد استفاده در پروژههای اتوماسیون صنعتی است و برنامه کنترلی آن معمولاً با نرمافزارهای اختصاصی شرکت FATEK مدیریت میشود. در بعضی پروژهها، برنامه PLC با رمز عبور و قابلیتهای حفاظتی محافظت میشود تا […]


نظری برای این وجود ندارد.