برنامه نویسی پی ال سی فتک
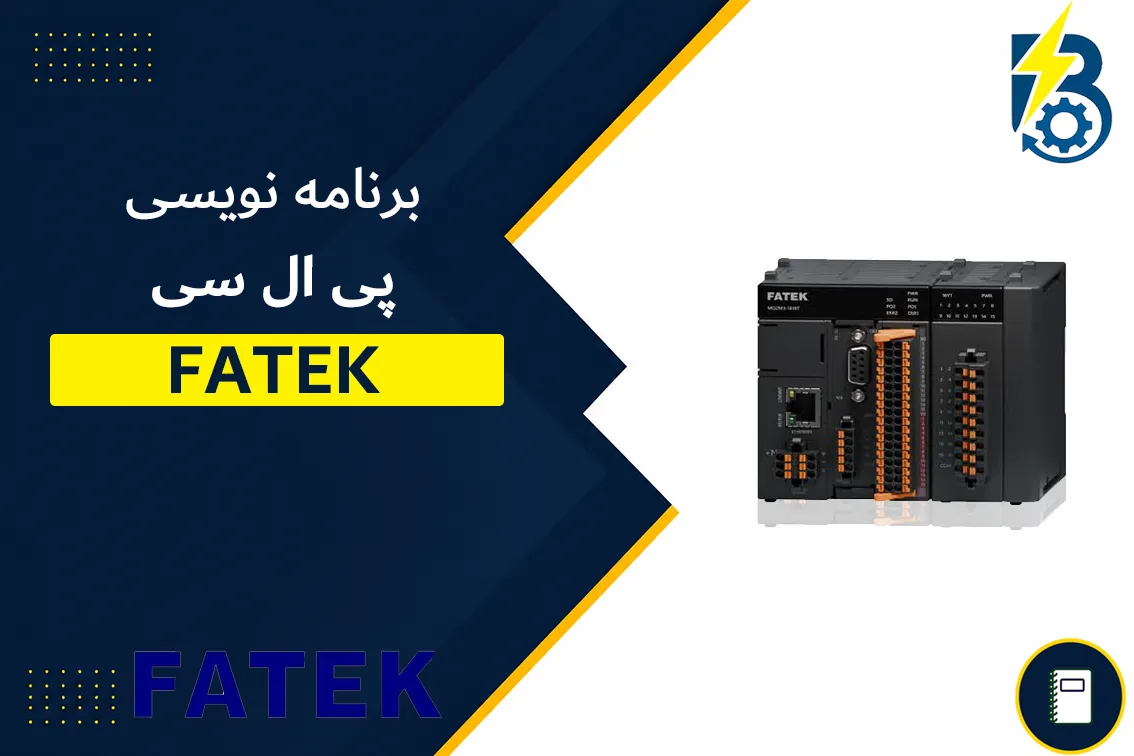
برنامه نویسی پی ال سی فتک یکی از بخشهای مهم اجرای پروژههای اتوماسیون صنعتی با کنترلرهای FATEK است.
PLC فتک در پروژههای مختلف صنعتی، ساختمانی و ماشینآلات برای کنترل ورودیها، خروجیها، موتورها، سنسورها و تجهیزات اتوماسیون استفاده میشود.
برای برنامه نویسی PLC FATEK در بسیاری از پروژههای سری FBs و B1 میتوان از نرمافزار WinProladder استفاده کرد.
محیط برنامهنویسی فتک امکان طراحی، ویرایش، مانیتورینگ و عیبیابی برنامه PLC را فراهم میکند.
برنامه نویسی پی ال سی فتک چیست؟
برنامه نویسی پی ال سی فتک به مجموعه اقداماتی گفته میشود که برای ایجاد منطق کنترلی دستگاه یا خط تولید داخل PLC انجام میشود.
در این فرآیند ابتدا ورودیهای سیستم مانند سنسورها، شستیها، لیمیتسوئیچها و تجهیزات اندازهگیری مشخص میشوند.
سپس خروجیهای موردنیاز مانند کنتاکتورها، شیرهای برقی، رلهها، موتورهای فرمان و تجهیزات هشدار تعریف میشوند.
برنامه PLC وظیفه دارد بر اساس وضعیت ورودیها، شرایط تعریفشده و منطق کنترلی، خروجی مناسب را فعال یا غیرفعال کند.
بنابراین برنامه نویسی PLC FATEK تنها نوشتن چند خط برنامه نیست و نیازمند شناخت فرآیند صنعتی، تجهیزات و منطق کنترلی است.
نرم افزار برنامه نویسی PLC فتک
یکی از نرمافزارهای شناختهشده برای برنامه نویسی PLCهای فتک، WinProladder است.
این نرمافزار برای طراحی برنامه به زبان Ladder مورد استفاده قرار میگیرد و امکاناتی برای ویرایش، مانیتورینگ و دیباگ برنامه در اختیار کاربر قرار میدهد.
در مستندات رسمی FATEK، WinProladder به عنوان نرمافزار برنامهنویسی PLCهای FBs معرفی شده است.
همچنین در بخش پشتیبانی رسمی FATEK، نسخههای WinProladder برای خانوادههای PLC از جمله FBs و B1 ارائه شدهاند.
زبان Ladder در برنامه نویسی فتک
زبان Ladder یکی از روشهای رایج برای برنامه نویسی PLC فتک است.
ساختار Ladder برای بسیاری از تکنسینهای برق صنعتی قابل درک است، زیرا منطق آن شباهت زیادی به مدارهای فرمان کنتاکتوری دارد.
در برنامه Ladder میتوان شرایط روشن و خاموش شدن خروجیها، اینترلاکها، تایمرها و شمارندهها را ایجاد کرد.
به همین دلیل یادگیری Ladder یکی از اولین مراحل مهم برای شروع برنامه نویسی پی ال سی فتک محسوب میشود.
پس از یادگیری دستورات پایه، میتوان سراغ توابع پیشرفتهتر، ارتباطات، پردازش داده و کنترل حرکت رفت.
مراحل برنامه نویسی PLC FATEK
برای شروع یک پروژه فتک بهتر است ابتدا نقشه کامل فرآیند تهیه شود.
در مرحله اول باید تمام ورودیها و خروجیهای سیستم شناسایی شوند.
سپس آدرسدهی ورودیها و خروجیها انجام میشود.
در مرحله بعد منطق کنترلی دستگاه به بخشهای مختلف تقسیم میشود.
پس از طراحی منطق، برنامه Ladder داخل WinProladder نوشته میشود.
بعد از اتصال PLC به کامپیوتر، برنامه به کنترلر منتقل میشود.
سپس عملکرد ورودیها و خروجیها در حالت مانیتورینگ بررسی میشود.
در صورت وجود خطا، برنامه باید مرحلهبهمرحله بررسی و Debug شود.
ورودی و خروجی در PLC فتک
ورودیهای PLC اطلاعات مربوط به وضعیت تجهیزات خارجی را دریافت میکنند.
برای مثال شستی Start میتواند به یک ورودی دیجیتال متصل شود.
سنسور تشخیص قطعه نیز میتواند وضعیت حضور یا عدم حضور محصول را به PLC ارسال کند.
PLC پس از پردازش این اطلاعات، خروجی موردنظر را فعال میکند.
خروجی PLC میتواند برای فرمان دادن به کنتاکتور موتور، شیر برقی، چراغ سیگنال یا رله استفاده شود.
در برنامه نویسی پی ال سی فتک باید آدرس ورودیها و خروجیها به شکل منظم تعریف شوند.
تایمر و شمارنده در برنامه نویسی پی ال سی فتک
تایمرها یکی از بخشهای مهم برنامه نویسی PLC FATEK هستند.
با استفاده از تایمر میتوان اجرای یک عملیات را برای مدت مشخصی به تأخیر انداخت.
برای مثال میتوان موتور را پس از فشردن یک شستی با تأخیر زمانی مشخص روشن کرد.
شمارنده نیز برای شمارش تعداد دفعات رخ دادن یک رویداد مورد استفاده قرار میگیرد.
برای مثال در یک خط بستهبندی میتوان تعداد محصولات عبوری از سنسور را شمارش کرد.
ترکیب تایمر و شمارنده در بسیاری از پروژههای صنعتی فتک کاربرد دارد.
کنترل موتور با PLC فتک
یکی از کاربردهای متداول PLC فتک کنترل موتورهای الکتریکی است.
PLC میتواند فرمان Start و Stop موتور را مدیریت کند.
همچنین میتوان منطق چپگرد و راستگرد، اینترلاک و حفاظتهای کنترلی را در برنامه پیادهسازی کرد.
در پروژههایی که موتور با اینورتر کنترل میشود، PLC فتک میتواند فرمانهای لازم را به درایو ارسال کند.
این ارتباط میتواند بر اساس روش سیمی یا پروتکل ارتباطی مناسب پروژه طراحی شود.
کنترل نوار نقاله با PLC FATEK
نوار نقاله یکی از پروژههای مناسب برای یادگیری برنامه نویسی پی ال سی فتک است.
در این پروژه میتوان از سنسور برای تشخیص محصول استفاده کرد.
PLC با دریافت سیگنال سنسور میتواند موتور نوار نقاله را کنترل کند.
همچنین امکان شمارش محصولات و توقف خط پس از رسیدن تعداد محصولات به مقدار مشخص وجود دارد.
اضافه کردن تایمر، آلارم و شستی اضطراری نیز میتواند پروژه را کاملتر کند.
پروژههای قابل اجرا با PLC فتک
PLC FATEK به دلیل تنوع مدلها و امکانات کنترلی میتواند در پروژههای مختلف اتوماسیون استفاده شود.
انتخاب CPU و ماژولهای مناسب باید بر اساس تعداد ورودی و خروجی و نیازهای کنترلی پروژه انجام شود.
برخی پروژههایی که میتوان با PLC فتک طراحی کرد عبارتاند از:
- کنترل نوار نقاله
- سیستمهای بستهبندی
- دستگاههای پرکن
- دستگاههای شمارش و دستهبندی
- سیستمهای کنترل پمپ
- بوستر پمپ
- کنترل فن و تهویه
- ماشینآلات صنعتی
- دستگاههای برش
- دستگاههای پرس
- سیستمهای کنترل موتور
- کنترل دما
- سیستمهای اندازهگیری
- پروژههای اتوماسیون خطوط تولید
پروژههای پیشرفتهتر با PLC فتک
قابلیتهای PLC فتک فقط به کنترل ساده ورودی و خروجی محدود نمیشود.
در برخی مدلهای سری FBs امکاناتی مانند شمارندههای سرعت بالا، ورودیهای سریع، خروجی پالس و قابلیتهای ارتباطی وجود دارد.
این قابلیتها امکان استفاده از PLC در پروژههایی با نیازهای کنترلی پیشرفتهتر را فراهم میکنند.
برای مثال میتوان از قابلیتهای پالس برای کاربردهای مرتبط با موقعیتیابی و کنترل حرکت استفاده کرد.
بنابراین برنامه نویسی PLC FATEK میتواند از پروژههای ساده آموزشی تا پروژههای صنعتی پیچیدهتر را پوشش دهد.
ارتباط PLC فتک با HMI
در بسیاری از پروژههای صنعتی لازم است اپراتور بتواند وضعیت دستگاه را مشاهده و پارامترهای آن را تغییر دهد.
برای این کار PLC فتک میتواند با HMI ارتباط برقرار کند.
در این ساختار PLC وظیفه اجرای منطق کنترلی را بر عهده دارد و HMI برای نمایش اطلاعات و دریافت فرمان اپراتور استفاده میشود.
پارامترهایی مانند زمان تایمر، تعداد محصولات، وضعیت موتور و آلارمها میتوانند روی صفحه HMI نمایش داده شوند.
ارتباطات صنعتی در PLC FATEK
ارتباطات صنعتی یکی از بخشهای مهم در پروژههای جدید اتوماسیون هستند.
بسته به مدل PLC و ماژولهای مورد استفاده، میتوان از امکانات ارتباطی مختلف برای اتصال PLC به تجهیزات دیگر استفاده کرد.
این تجهیزات میتوانند شامل HMI، اینورتر، کنترلرهای دیگر، تجهیزات اندازهگیری و سیستمهای مانیتورینگ باشند.
در طراحی شبکه باید نوع پروتکل، سرعت ارتباط، ساختار شبکه و تنظیمات تجهیزات بهصورت دقیق بررسی شود.
برنامه نویسی PLC فتک برای پروژههای صنعتی
در یک پروژه صنعتی واقعی، برنامه نویسی PLC باید بر اساس Sequence یا ترتیب عملکرد دستگاه انجام شود.
ابتدا شرایط آمادهبهکار بودن دستگاه مشخص میشود.
سپس فرمان Start دریافت شده و مراحل مختلف فرآیند اجرا میشوند.
در هر مرحله باید شرایط ورود به مرحله بعد بررسی شود.
همچنین برای هر مرحله باید شرایط خطا و توقف اضطراری در نظر گرفته شود.
این روش باعث میشود برنامه ساختار منظمتری داشته باشد و عیبیابی آن سادهتر شود.
نکات مهم در برنامه نویسی پی ال سی فتک
یکی از مهمترین نکات در برنامه نویسی پی ال سی فتک، نامگذاری و آدرسدهی منظم تجهیزات است.
بهتر است ورودیها، خروجیها، تایمرها، شمارندهها و رجیسترها از ابتدا با ساختار مشخص تعریف شوند.
استفاده از کامنت برای بخشهای مختلف برنامه نیز در پروژههای بزرگ اهمیت زیادی دارد.
برنامهای که بدون ساختار نوشته شده باشد، در زمان تعمیر و توسعه میتواند مشکلات زیادی ایجاد کند.
همچنین قبل از انتقال برنامه به دستگاه واقعی، بهتر است منطق برنامه تا حد امکان بررسی و تست شود.
جدول پروژههای قابل اجرا با PLC فتک
| نوع پروژه | کاربرد PLC فتک |
|---|---|
| نوار نقاله | کنترل موتور، سنسورها، شمارش و توقف خط |
| بستهبندی | کنترل سیکل دستگاه و هماهنگی تجهیزات |
| پمپ | کنترل روشن و خاموش شدن و مدیریت سیکل کاری |
| بوستر پمپ | کنترل پمپها و مدیریت شرایط کاری سیستم |
| دستگاه برش | کنترل سنسورها، موتور و ترتیب عملیات |
| دستگاه پرس | کنترل سیکل، سنسورها و فرمانهای ایمنی |
| کنترل دما | پردازش ورودی دما و کنترل تجهیزات خروجی |
| ماشینآلات صنعتی | اجرای Sequence و کنترل تجهیزات دستگاه |
| کنترل موتور | Start، Stop، اینترلاک و کنترل فرمان موتور |
| سیستم شمارش | دریافت پالس و شمارش محصولات یا رویدادها |
چرا دانش برنامه نویسی PLC FATEK اهمیت دارد؟
انتخاب PLC مناسب تنها بخشی از یک پروژه اتوماسیون است و بخش مهم دیگر، طراحی صحیح برنامه کنترلی است.
یک برنامه اصولی باعث میشود دستگاه عملکرد پایدارتر، عیبیابی سادهتر و امکان توسعه بیشتری داشته باشد.
به همین دلیل در پروژههای صنعتی، تجربه برنامهنویس و شناخت فرآیند به اندازه انتخاب سختافزار اهمیت دارد.
برق موشن نمایندگی فتک و خدمات PLC
برق موشن نمایندگی فتک میتواند در زمینه انتخاب PLC، بررسی مدل مناسب و اجرای پروژههای اتوماسیون صنعتی به شما کمک کند.
برای انتخاب PLC فتک باید ابتدا تعداد ورودی و خروجی، نوع سیگنالها، نیاز به ارتباطات صنعتی و قابلیتهای کنترلی پروژه مشخص شود.
مجموعه برق موشن نمایندگی فتک در زمینه تجهیزات اتوماسیون صنعتی، PLC و تجهیزات مرتبط فعالیت دارد.
در پروژههایی که نیاز به برنامه نویسی PLC FATEK دارند، انتخاب CPU مناسب و طراحی صحیح برنامه از اهمیت زیادی برخوردار است.
همچنین برق موشن نمایندگی فتک میتواند برای پروژههای مختلف، از سیستمهای ساده کنترل موتور تا ماشینآلات صنعتی، راهکار مناسب PLC را بررسی کند.
اگر برای پروژه خود به دنبال برنامه نویسی پی ال سی فتک هستید، بهتر است قبل از خرید PLC مشخصات کامل فرآیند و تجهیزات موردنیاز را تعیین کنید.
جمعبندی برنامه نویسی پی ال سی فتک
برنامه نویسی پی ال سی فتک یکی از مهارتهای کاربردی در حوزه اتوماسیون صنعتی است.
PLCهای FATEK به دلیل تنوع مدلها و امکانات کنترلی میتوانند در طیف وسیعی از پروژهها مورد استفاده قرار گیرند.
نرمافزار WinProladder نیز ابزار اصلی و شناختهشدهای برای برنامه نویسی بسیاری از PLCهای این خانواده است.
یادگیری Ladder، تایمر، شمارنده، ورودی و خروجی، رجیسترها، ارتباطات و منطق Sequence پایه مناسبی برای شروع کار با PLC فتک ایجاد میکند.
پس از یادگیری مباحث پایه، میتوان پروژههایی مانند نوار نقاله، پمپ، بستهبندی، کنترل موتور، ماشینآلات و سیستمهای شمارش را با PLC فتک پیادهسازی کرد.
در پروژههای پیشرفتهتر نیز بسته به مدل PLC و امکانات سختافزاری میتوان از قابلیتهای سرعت بالا، پالس، ارتباطات و کنترل حرکت استفاده کرد.
برای اجرای موفق یک پروژه، انتخاب درست سختافزار و برنامه نویسی اصولی باید در کنار یکدیگر انجام شوند.
بنابراین اگر هدف شما خرید PLC فتک یا اجرای پروژه اتوماسیون با این برند است، بررسی نیازهای پروژه قبل از انتخاب مدل اهمیت زیادی دارد.
برق موشن نمایندگی فتک؛ ارائه تجهیزات PLC و اتوماسیون صنعتی و کمک به انتخاب راهکار مناسب برای پروژههای کنترل صنعتی.
برای برنامه نویسی PLC FATEK و انتخاب تجهیزات مناسب، مشخصات پروژه، تعداد I/O، نوع سنسورها، موتورها، اینورترها و نیازهای ارتباطی را پیش از طراحی سیستم مشخص کنید.
خدمات برق موشن در برند فتک
دسترسی سریع به خدمات، محصولات و تجهیزات اتوماسیون صنعتی فتک در برق موشن
خرید، تعمیرات و اجرای پروژه FATEK
جهت خرید HMI فتک، PLC فتک و سایر محصولات اتوماسیون صنعتی یا برای تعمیرات و اجرای پروژههای اتوماسیون صنعتی FATEK با برق موشن تماس بگیرید.
فروش محصولات FATEK 09331234717 تعمیرات تجهیزات FATEK 09011234717 اجرای پروژههای اتوماسیون صنعتی 09381234717فهرست مطالب دانلود منوال و کاتالوگ درایو اینوونس شرکت Inovance یکی از برندهای پیشرو و شناخته شده در حوزه اتوماسیون صنعتی و کنترل دور موتور است که با ارائه طیف متنوعی از درایوهای AC، پاسخگوی نیاز صنایع سبک، متوسط و سنگین است. این برند با توسعه محصولات اقتصادی، صنعتی، سنگین کار و همچنین سریهای پیشرفته […]
در سیستمهایی که چند موتور یا چند درایو بهصورت همزمان روی یک فرآیند کار میکنند، لازم است سرعت و گشتاور درایوها با یکدیگر هماهنگ باشد. کنترل Master/Slave در اینورتر اینوت GD270 برای همین نوع کاربرد طراحی شده است و امکان تعریف یک درایو بهعنوان Master و یک یا چند درایو دیگر بهعنوان Slave را فراهم […]
ماکرو (Macro) در اینورترهای اشنایدر چیست؟ در دنیای اتوماسیون صنعتی، زمان و دقت در راهاندازی درایو اهمیت بالایی دارد. ماکرو (Macro) در اینورترهای اشنایدر (Schneider Electric)، مجموعهای از تنظیمات از پیش تعریف شده است که کاربر را از تغییر تکبهتک پارامترها بینیاز میکند. چرا از ماکرو استفاده میکنیم؟ به جای آنکه ساعتها وقت صرف تنظیمِ […]
منوال فارسی و تنظیم پارامتر درایو اشنایدر ATV31 درایو Schneider Altivar 31 یا ATV31 یکی از درایوهای کنترل دور اشنایدر برای موتورهای آسنکرون است که امکان تنظیم سرعت، شتاب و توقف، کنترل ورودی و خروجیها، کنترل برداری بدون سنسور، ترمز DC، کنترل PID، سرعتهای پیشتنظیمشده و ارتباطات صنعتی را فراهم میکند. در این مقاله از […]
کارت های پی ال سی اینوت INVT کارت های پی ال سی اینوت برای توسعه قابلیتهای ورودی و خروجی PLC و استفاده از تجهیزات مختلف در سیستمهای اتوماسیون صنعتی طراحی شدهاند. این کارتها امکان اتصال سنسورها، عملگرها، تجهیزات اندازهگیری، انکودر و سایر تجهیزات صنعتی را به سیستم کنترل فراهم میکنند. ماژولهای ورودی دیجیتال PLC اینوت […]
شبکه درایو GD27 اینوت یکی از قابلیتهای مهم اینورتر Goodrive27 برای اتصال درایو به PLC، HMI، کنترلر صنعتی و سایر تجهیزات اتوماسیون است. ارتباط سریال GD27 بر پایه رابط RS485 و پروتکل Modbus انجام میشود و پارامترهای گروه P14 برای تنظیم مشخصات این ارتباط در نظر گرفته شدهاند. در این مقاله تنظیمات شبکه، آدرسدهی Modbus، […]
آموزش پایه HDI در اینورتر اینوت GD200A پایه HDI در اینورتر اینوت GD200A یکی از ورودیهای مهم برای دریافت سیگنال پالس با سرعت بالا است. این ورودی در پروژههای اتوماسیون صنعتی میتواند برای دریافت فرمان فرکانس، شمارش پالس و شمارش طول مورد استفاده قرار بگیرد. در بسیاری از ماشینآلات صنعتی لازم است اینورتر بتواند پالسهای […]
مدار قدرت و سیمکشی درایو INVT آشنایی با مدار قدرت درایو INVT مدار قدرت درایو INVT مسیر اصلی ورود برق به درایو و انتقال انرژی الکتریکی از درایو به موتور است. این بخش معمولاً شامل ترمینالهای ورودی برق، ترمینالهای خروجی موتور، اتصال ارت و در برخی مدلها مدار مربوط به مقاومت ترمز میشود. بسته به […]
برنامه نویسی PLC زیمنس؛ پروژهها، صنایع و نرم افزارهای Siemens برنامه نویسی PLC زیمنس یکی از مهمترین بخشهای اتوماسیون صنعتی است و در بسیاری از ماشینآلات، خطوط تولید و سیستمهای کنترل صنعتی مورد استفاده قرار میگیرد. PLCهای زیمنس در خانوادههای مختلف تولید شدهاند و هر خانواده برای سطح مشخصی از پروژههای صنعتی کاربرد دارد. برنامه […]


نظری برای این وجود ندارد.