

برنامه نویسی پی ال سی زیمنس
برنامه نویسی PLC زیمنس؛ پروژهها، صنایع و نرم افزارهای Siemens
برنامه نویسی PLC زیمنس یکی از مهمترین بخشهای اتوماسیون صنعتی است و در بسیاری از ماشینآلات، خطوط تولید و سیستمهای کنترل صنعتی مورد استفاده قرار میگیرد. PLCهای زیمنس در خانوادههای مختلف تولید شدهاند و هر خانواده برای سطح مشخصی از پروژههای صنعتی کاربرد دارد.
برنامه نویسی PLC زیمنس
برنامه نویسی PLC زیمنس به فرآیند طراحی و پیادهسازی منطق کنترلی یک دستگاه، ماشین یا خط تولید گفته میشود. در این فرآیند اطلاعات مربوط به سنسورها، شستیها، لیمیتسوئیچها و سایر تجهیزات ورودی توسط PLC دریافت شده و بر اساس برنامه نوشتهشده، فرمان مناسب برای تجهیزات خروجی صادر میشود.
در یک پروژه صنعتی ممکن است PLC وظیفه کنترل موتور، پمپ، شیر برقی، جک پنوماتیک، هیتر، اینورتر، سروو موتور یا تجهیزات دیگر را بر عهده داشته باشد. به همین دلیل برنامه باید بر اساس فرآیند واقعی دستگاه طراحی شود.
یک برنامه حرفهای PLC تنها شامل فرمان روشن و خاموش شدن تجهیزات نیست. شرایط خطا، اینترلاکها، آلارمها، توقف اضطراری، تایمرها، کانترها، شرایط ایمنی و وضعیتهای مختلف دستگاه نیز باید در برنامه در نظر گرفته شوند.
در پروژههای صنعتی همچنین لازم است برنامه PLC ساختار منظمی داشته باشد تا در زمان تعمیرات، توسعه دستگاه یا عیبیابی، تکنسین بتواند قسمتهای مختلف برنامه را سریعتر پیدا و بررسی کند.
به همین دلیل برنامه نویسی PLC زیمنس نیازمند شناخت همزمان PLC، مدار فرمان، تجهیزات برق صنعتی، سنسورها، موتورهای الکتریکی، درایوها و فرآیند مورد نظر است.
انواع پروژههایی که با PLC زیمنس برنامه نویسی میشوند
PLCهای زیمنس در پروژههای کوچک، متوسط و بزرگ اتوماسیون صنعتی کاربرد دارند. نوع PLC، CPU و ماژولهای مورد نیاز بر اساس اندازه پروژه و نیازهای کنترلی انتخاب میشود.
یکی از رایجترین کاربردها، کنترل ماشینآلات صنعتی است. در این پروژهها PLC ترتیب عملکرد قسمتهای مختلف دستگاه را مدیریت میکند و وضعیت سنسورها و عملگرها را به صورت مداوم بررسی مینماید.
خطوط نوار نقاله، سیستمهای انتقال مواد، دستگاههای بستهبندی، ماشینآلات تولیدی، دستگاههای برش، خطوط مونتاژ و سیستمهای پرکن از جمله پروژههایی هستند که میتوانند با PLC زیمنس اجرا شوند.
در پروژههای پمپاژ نیز PLC میتواند وضعیت پمپها را کنترل کند، فشار یا سطح مخزن را بررسی کرده و بر اساس شرایط فرآیند، پمپهای مختلف را وارد مدار یا از مدار خارج کند.
در پروژههای بزرگتر، چندین PLC، HMI، درایو و تجهیزات مختلف میتوانند از طریق شبکه صنعتی با یکدیگر ارتباط داشته باشند.
- پروژههای ماشینسازی و دستگاههای صنعتی
- خطوط تولید و مونتاژ
- سیستمهای نوار نقاله
- سیستمهای انتقال مواد
- سیستمهای پمپاژ
- دستگاههای بستهبندی
- دستگاههای پرکن و میکسر
- کنترل موتور و اینورتر
- پروژههای سروو و کنترل حرکت
- سیستمهای آب و فاضلاب
- خطوط تولید اتوماتیک
- سیستمهای کنترل فرآیند
صنعتهایی که PLC زیمنس در آنها کاربرد دارد
PLC زیمنس محدود به یک صنعت خاص نیست و به دلیل تنوع تجهیزات و قابلیتهای ارتباطی در صنایع مختلف مورد استفاده قرار میگیرد.
در صنایع فولاد و فلزات، PLC برای کنترل خطوط انتقال، موتورها، سیستمهای هیدرولیک، تجهیزات خنککاری و قسمتهای مختلف فرآیند تولید استفاده میشود.
در صنایع سیمان و معدن نیز کنترل نوار نقالهها، تجهیزات انتقال مواد، سیستمهای توزین و موتورهای مختلف میتواند توسط PLC انجام شود.
در صنایع غذایی و نوشیدنی، PLC برای کنترل خطوط تولید، میکسرها، دستگاههای پرکن، تجهیزات بستهبندی و سیستمهای انتقال کاربرد دارد.
در صنایع دارویی و شیمیایی، کنترل دقیق دما، فشار، سطح، دبی و ترتیب اجرای فرآیند اهمیت زیادی دارد و PLC میتواند بخش کنترلی این سیستمها را مدیریت کند.
صنایع خودرو و قطعهسازی، نفت و گاز، پتروشیمی، آب و فاضلاب، تأسیسات، انرژی و بسیاری از کارخانههای تولیدی نیز از PLCهای زیمنس استفاده میکنند.
برای انتخاب تجهیزات مناسب هر صنعت، بررسی فرآیند و شرایط کاری اهمیت زیادی دارد. در چنین پروژههایی دریافت مشاوره فنی از مجموعهای که در زمینه نمایندگی زیمنس فعالیت دارد، میتواند در انتخاب تجهیزات مناسب مؤثر باشد.
PLCهای زیمنس از S7-200 تا S7-1500
زیمنس در طول سالهای فعالیت خود خانوادههای مختلفی از PLC را برای پروژههای متفاوت تولید کرده است. تفاوت نسلها باعث شده هر خانواده نرمافزار، ساختار و امکانات متناسب با خود را داشته باشد.
S7-200
S7-200 یکی از خانوادههای قدیمی PLC زیمنس است که بیشتر برای ماشینآلات و پروژههای کوچک مورد استفاده قرار میگرفت. این PLC هنوز در برخی ماشینآلات قدیمی صنعتی مشاهده میشود.
S7-300
S7-300 یکی از شناختهشدهترین PLCهای زیمنس در پروژههای صنعتی است. این خانواده در خطوط تولید، ماشینآلات و سیستمهای اتوماسیون مختلف استفاده شده و پروژههای بسیار زیادی بر پایه آن اجرا شده است.
S7-400
S7-400 برای پروژههای بزرگتر و سیستمهایی با نیازهای کنترلی بالاتر طراحی شده است و در بسیاری از سیستمهای صنعتی بزرگ مورد استفاده قرار گرفته است.
S7-1200
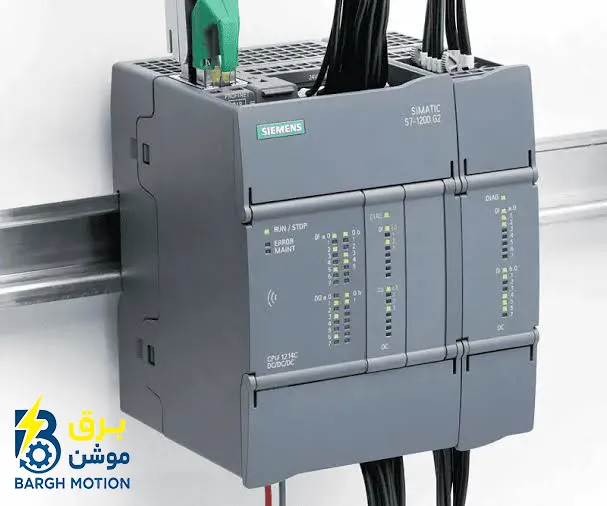
S7-1200 یکی از PLCهای پرکاربرد زیمنس برای پروژههای کوچک و متوسط است. ابعاد مناسب، قابلیت توسعه و امکانات ارتباطی آن باعث شده در ماشینآلات و سیستمهای اتوماسیون صنعتی کاربرد زیادی داشته باشد.
S7-1500
S7-1500 نسل جدیدتر PLCهای زیمنس است و برای پروژههای پیشرفتهتر، خطوط تولید، سیستمهای کنترلی پیچیده و کاربردهایی که به سرعت و قابلیتهای بیشتر نیاز دارند استفاده میشود.
انتخاب بین این خانوادهها باید بر اساس مشخصات واقعی پروژه انجام شود و نمیتوان یک مدل PLC را برای تمام پروژههای صنعتی مناسب دانست.
نرم افزارهای PLC زیمنس
برای برنامهنویسی PLCهای زیمنس، نرمافزار مورد استفاده به نسل PLC و خانواده کنترلر بستگی دارد. بنابراین هنگام اجرای پروژه باید ابتدا مدل دقیق PLC مشخص شود و سپس نرمافزار مناسب انتخاب گردد.
STEP 7 MicroWIN
STEP 7 MicroWIN برای برنامهنویسی PLCهای سری S7-200 استفاده میشود. این نرمافزار برای نسل قدیمی S7-200 طراحی شده و ساختار آن با محیطهای مهندسی نسلهای جدید متفاوت است.
STEP 7 Classic
STEP 7 Classic یکی از محیطهای قدیمی و شناختهشده زیمنس برای پیکربندی و برنامهنویسی PLCهای خانواده S7-300 و S7-400 است. بسیاری از پروژههای قدیمی صنعتی همچنان با این محیط سروکار دارند.
TIA Portal
TIA Portal محیط مهندسی یکپارچه زیمنس برای نسل جدید تجهیزات اتوماسیون است. در این محیط، STEP 7 برای پیکربندی و برنامهنویسی کنترلرهای SIMATIC استفاده میشود. زیمنس نیز STEP 7 را بهعنوان ابزار مهندسی برای پیکربندی و برنامهنویسی کنترلرهای SIMATIC معرفی میکند.
در پروژههای S7-1200 و S7-1500، TIA Portal نقش مهمی در پیکربندی سختافزار، طراحی شبکه، برنامهنویسی PLC و ارتباط با سایر تجهیزات اتوماسیون دارد.
WinCC
WinCC برای طراحی سیستمهای مانیتورینگ و HMI زیمنس استفاده میشود. با استفاده از HMI، اپراتور میتواند وضعیت دستگاه، آلارمها، مقادیر فرآیندی و پارامترهای مختلف را مشاهده و در صورت مجاز بودن تغییر دهد.
PLCSIM
PLCSIM برای شبیهسازی PLC و بررسی برنامه قبل از راهاندازی کامل سیستم استفاده میشود و میتواند به شناسایی برخی خطاهای منطقی قبل از اتصال تجهیزات واقعی کمک کند.
زبانهای برنامه نویسی PLC زیمنس
در برنامه نویسی PLC زیمنس میتوان از زبانها و روشهای مختلفی استفاده کرد. انتخاب روش مناسب به نوع پروژه، ساختار برنامه و تجربه برنامهنویس بستگی دارد.
LAD یا Ladder یکی از رایجترین روشهای برنامهنویسی PLC است. ساختار این زبان برای افرادی که با مدارهای فرمان و منطق کنتاکتی آشنا هستند قابل فهم و کاربردی است.
FBD یا Function Block Diagram نیز برای طراحی برنامه به صورت بلوکی استفاده میشود و در بسیاری از پروژههای صنعتی کاربرد دارد.
SCL برای برنامههای پیچیدهتر، محاسبات، پردازش دادهها و الگوریتمهای کنترلی پیشرفتهتر کاربرد دارد.
در پروژههای حرفهای ممکن است قسمتهای مختلف برنامه با روشهای مختلف نوشته شوند تا برنامه ساختار منظمتر و قابلیت توسعه بیشتری داشته باشد.
ارتباط PLC زیمنس با HMI، اینورتر و سروو
PLC در یک پروژه اتوماسیون معمولاً به تنهایی کار نمیکند و با تجهیزات مختلفی مانند HMI، اینورتر، سروو درایو، سنسورها و تجهیزات شبکه ارتباط دارد.
برای مثال PLC میتواند فرمان روشن و خاموش شدن اینورتر را صادر کند و اطلاعاتی مانند سرعت، جریان، وضعیت و خطای درایو را دریافت نماید.
در پروژههای سروو نیز PLC میتواند وظیفه کنترل حرکت محور، تعیین موقعیت و هماهنگی بین قسمتهای مختلف ماشین را بر عهده داشته باشد.
ارتباط PLC با HMI نیز باعث میشود اپراتور بتواند اطلاعات دستگاه را مشاهده کرده و وضعیت سیستم را کنترل کند.
طراحی صحیح ارتباطات شبکهای از ابتدا اهمیت زیادی دارد، زیرا تغییر ساختار ارتباطی بعد از اجرای پروژه میتواند هزینه و زمان بیشتری ایجاد کند.
مشاوره در اجرا و طراحی پروژه PLC زیمنس
اجرای پروژه PLC فقط به خرید CPU و نوشتن برنامه محدود نمیشود. قبل از اجرای پروژه باید فرآیند صنعتی، تجهیزات، نقشه برق، تعداد ورودی و خروجی و روش ارتباط تجهیزات مشخص شود.
در این مرحله مشاوره در اجرا اهمیت زیادی دارد. انتخاب CPU، ماژولهای توسعه، HMI، شبکه صنعتی و روش ارتباط با اینورتر باید متناسب با نیاز واقعی پروژه انجام شود.
اگر تجهیزات بدون بررسی صحیح انتخاب شوند، ممکن است در زمان توسعه پروژه ظرفیت کافی وجود نداشته باشد یا امکان ارتباط با تجهیزات دیگر به شکل مورد نیاز فراهم نشود.
به همین دلیل در پروژههای صنعتی، دریافت مشاوره از یک مجموعه فعال در حوزه اتوماسیون و نمایندگی زیمنس میتواند قبل از خرید تجهیزات از بسیاری از اشتباهات جلوگیری کند.
در زمان راهاندازی نیز ممکن است مشکلاتی در سیمبندی، سنسورها، تنظیمات درایو، ارتباط شبکه یا منطق برنامه وجود داشته باشد. وجود تیم فنی برای عیبیابی و مشاوره در اجرا میتواند زمان راهاندازی را کاهش دهد.
نمایندگی زیمنس و تأمین تجهیزات اتوماسیون صنعتی
در زمان خرید PLC، HMI، ماژولهای توسعه و تجهیزات اتوماسیون، بررسی اصالت کالا و تطبیق مشخصات فنی با نیاز پروژه اهمیت زیادی دارد. مجموعههای فعال در حوزه نمایندگی زیمنس میتوانند در زمینه انتخاب و تأمین تجهیزات به مشتریان کمک کنند.
برق موشن در حوزه اتوماسیون صنعتی فعالیت میکند و در زمینه تأمین تجهیزات، برنامهنویسی PLC، طراحی سیستم کنترل، راهاندازی و عیبیابی پروژههای صنعتی خدمات ارائه میدهد.
در پروژههایی که PLC قدیمی دارند نیز ابتدا سیستم موجود بررسی میشود تا مشخص شود تعمیر، توسعه یا جایگزینی تجهیزات کدام گزینه مناسبتری است.
در چنین پروژههایی شناخت نسلهای مختلف PLC و نرمافزارهای مربوط به آنها اهمیت زیادی دارد و انتخاب تجهیزات باید با توجه به شرایط موجود انجام شود.
خرید PLC زیمنس و انتخاب تجهیزات مناسب
هنگام خرید PLC زیمنس نباید تنها قیمت CPU مورد توجه قرار گیرد. تعداد ورودی و خروجی، نوع سیگنال، امکان توسعه، نوع شبکه، سرعت پردازش و نیازهای آینده پروژه نیز باید بررسی شوند.
برای یک ماشین کوچک ممکن است یک CPU کامپکت انتخاب مناسبی باشد، در حالی که یک خط تولید بزرگ به CPU قدرتمندتر، ماژولهای توسعه و تجهیزات ارتباطی بیشتری نیاز دارد.
در پروژههایی که اینورتر یا سروو درایو وجود دارد، روش ارتباط PLC با این تجهیزات نیز باید از ابتدای طراحی مشخص شود.
مشاوره با مجموعهای که در زمینه اتوماسیون صنعتی و نمایندگی زیمنس فعالیت دارد، میتواند فرآیند انتخاب PLC و تجهیزات جانبی را دقیقتر کند.
همچنین در هنگام خرید باید نسخه سختافزار، شماره فنی تجهیزات، امکانات CPU و سازگاری آن با سایر تجهیزات پروژه بررسی شود.
عیب یابی و تعمیر PLC زیمنس
عیبیابی PLC زیمنس نیازمند بررسی همزمان سختافزار و نرمافزار است. گاهی مشکل از خود CPU نیست و ایراد در منبع تغذیه، سیمبندی، سنسور، شبکه یا تجهیزات متصل به PLC ایجاد شده است.
در زمان عیبیابی ابتدا وضعیت CPU، چراغهای خطا، وضعیت ورودی و خروجیها و ارتباطات شبکه بررسی میشود.
سپس برنامه PLC و شرایط اجرای آن بررسی شده و مشخص میشود که مشکل مربوط به منطق برنامه است یا از تجهیزات فیزیکی ناشی میشود.
در پروژههای قدیمی نیز ممکن است نیاز به انتقال برنامه، تهیه نسخه پشتیبان یا جایگزینی یک CPU قدیمی وجود داشته باشد.
برای چنین خدماتی انتخاب مجموعهای متخصص در حوزه نمایندگی زیمنس و اتوماسیون صنعتی میتواند فرآیند تشخیص و رفع مشکل را سریعتر کند.
برق موشن؛ اجرای پروژه و خدمات PLC زیمنس
برق موشن در زمینه اتوماسیون صنعتی، برنامه نویسی PLC، طراحی سیستم کنترل، راهاندازی، عیبیابی و تأمین تجهیزات فعالیت میکند.
در پروژههای زیمنس، انتخاب درست PLC، طراحی صحیح برنامه، ارتباط مناسب با HMI و درایو و اجرای اصولی شبکه صنعتی تأثیر مستقیمی بر عملکرد نهایی سیستم دارد.
اگر برای یک پروژه صنعتی به PLC زیمنس، برنامهنویسی، توسعه سیستم، عیبیابی یا راهاندازی نیاز دارید، مشخصات فرآیند و تجهیزات باید قبل از اجرای پروژه بررسی شود.
نمایندگی زیمنس در حوزه اتوماسیون صنعتی، تأمین تجهیزات و ارائه خدمات فنی میتواند نقش مهمی در انتخاب راهکار مناسب برای پروژه داشته باشد و برق موشن نیز در این زمینه خدمات فنی و مهندسی ارائه میکند.
هدف از اجرای صحیح پروژه PLC، ایجاد یک سیستم کنترل پایدار، قابل توسعه و قابل عیبیابی است تا ماشینآلات و خطوط تولید با کمترین توقف و بیشترین اطمینان فعالیت کنند.
اجرای پروژه اتوماسیون صنعتی با برق موشن
برای اجرای پروژه PLC، طراحی سیستم کنترل و دریافت مشاوره در اجرا با کارشناسان برق موشن تماس بگیرید.
ورودی و خروجی دیجیتال و آنالوگ اینورتر INVT GD20 معرفی ترمینالها، پارامترهای P05 و P06 و نحوه استفاده از ورودیها و خروجیهای GD20 ورودی و خروجیهای اینورتر INVT GD20 اینورتر INVT GD20 برای اتصال به تجهیزات کنترلی مانند PLC، سنسورها، شستیها، پتانسیومتر و تجهیزات اندازهگیری دارای ورودیها و خروجیهای دیجیتال و آنالوگ است. در GD20 […]
فهرست مطالب دانلود کاتالوگ و منوال درایو اشنایدر درایوهای Schneider Electric، محصول شرکت فرانسوی Schneider Electric، از معتبرترین و پرکاربردترین تجهیزات کنترل دور موتور در صنعت برق و اتوماسیون صنعتی هستند. این درایوها با نام تجاری Altivar شناخته میشوند و با تغییر فرکانس و ولتاژ خروجی، امکان کنترل دقیق سرعت، گشتاور و جهت چرخش موتورهای […]
معرفی ریموت I/O اینوت | INVT Flex Series معرفی کلی ریموت I/O اینوت Flex سری Flex شرکت INVT یک سیستم ماژولار Remote I/O یا ورودی و خروجی توزیعشده است که برای گسترش تعداد ورودیها و خروجیهای PLC و برقراری ارتباط با شبکههای صنعتی طراحی شده است. ریموت I/O اینوت این امکان را فراهم میکند که […]
استفاده از دو مرجع فرکانس در درایو اینوت GD20 درایو INVT GD20 این امکان را دارد که دو مرجع فرکانس مستقل با نامهای A و B تعریف شود و سپس بر اساس تنظیمات پارامتر P00.09 از یکی از این دو مرجع یا ترکیبی از آنها برای تعیین فرکانس نهایی خروجی استفاده شود. این قابلیت در […]
ارتباط PLC زیمنس S7-1200 با Remote I/O اینوت INVT از طریق PROFINET در پروژههای اتوماسیون صنعتی، زمانی که تعداد ورودی و خروجیهای سیستم افزایش پیدا میکند، استفاده از Remote I/O میتواند باعث کاهش حجم سیمکشی و سادهتر شدن ساختار تابلو برق شود. یکی از روشهای مناسب برای این ارتباط، استفاده از شبکه صنعتی PROFINET است. […]
آموزش مدباس پی ال سی فتک استفاده از مدباس پی ال سی فتک یکی از روشهای رایج برای برقراری ارتباط بین PLC و تجهیزات صنعتی مانند اینورتر، HMI، کنتور، سنسور، کنترلر و سایر تجهیزات دارای پروتکل Modbus است.مدباس یک پروتکل ارتباطی «Master/Slave» (ارباب/برده) یا در نسخههای جدیدتر «Client/Server» است. این پروتکل بسیار ساده، باز (Open […]
l BOP درایو G120 چیست؟ راهنمای کامل BOP-2 زیمنس، دکمهها، قابلیتها و تنظیمات BOP درایو G120 یکی از تجهیزات مهم برای راهاندازی، تنظیم و مانیتورینگ درایوهای سری SINAMICS G120 زیمنس است. BOP که مخفف Basic Operator Panel است، یک پنل اپراتوری است که امکان دسترسی مستقیم به بسیاری از تنظیمات و اطلاعات درایو را فراهم […]
آموزش زبان STL زیمنس؛ Counter، Data Block و Logic Control آموزش STL در PLC زیمنس با مثالهای کاربردی فصل چهارم: دستورات Counter در STL Counter یا شمارنده در PLC برای شمارش رویدادها استفاده میشود؛ برای مثال شمارش تعداد قطعات تولیدشده، تعداد دفعات عبور قطعه از سنسور، تعداد سیکلهای دستگاه یا تعداد دفعات اجرای یک فرآیند. […]
OB های PLC S7-1200 OB در TIAPORTALچیست؟ در PLCهای SIMATIC S7-1200، بلوکهای سازماندهی یا Organization Block (OB) نقطه ورود سیستمعامل PLC به برنامه کاربر هستند. هر OB توسط یک رویداد (Event) اجرا میشود و نمیتوان آن را از داخل FC یا FB فراخوانی کرد. بلوک OB1 اولین بلوکی است که در آن برنامه نوشته میشود.میتوانیم […]







نظری برای این وجود ندارد.